


Если вы когда-либо работали с производством электродвигателей, вы знаете, что стержень статора — невоспетый герой всей установки: его форма, жесткие допуски и консистенция напрямую влияют на то, насколько хорошо работает двигатель, сколько мощности он выдает и как долго он прослужит. И знаете что? Форма для формования стержня статора является основой для получения правильной формы. Если ваша форма не откалибрована, вы столкнетесь с браком деталей, головной болью при сборке и большим количеством простоев.
Я продаю формы для формования стержней статора в течение многих лет, и один из наиболее частых вопросов, которые я получаю от своих клиентов — мастеров цехов, руководителей отдела качества и даже владельцев OEM-производителей небольших двигателей, которые любят возиться на полу, — заключается в том, как часто им нужно калибровать свои формы и как это сделать правильно, не теряя времени и денег. Давайте разберем это шаг за шагом, без причудливого жаргона, только реальные вещи, которые я узнал, наблюдая, как команды в Детройте, Мексике и Германии устраняют неполадки в своих собственных установках.
Во-первых, давайте проясним одну вещь: калибровка — это не одноразовая работа. Это часть регулярного технического обслуживания, и то, как часто вы это делаете, зависит от двух важных факторов: насколько тяжелы ваши производственные циклы и насколько грубы ваши материалы. Если вы производите 10 000 стержней статора небольшого двигателя в неделю, используя стандартный медный провод, вам, вероятно, придется калибровать каждые 1000 циклов или раз в месяц, в зависимости от того, что наступит раньше. Но если вы работаете с более крупными и толстыми стержнями для промышленных двигателей и работаете круглосуточно, 7 дней в неделю, вам нужно будет проводить быструю проверку каждую смену и полную калибровку каждые 500 циклов. Я всегда советую своим клиентам регистрировать использование пресс-форм и делаю калибровку непреложным этапом во время еженедельного простоя — без исключений.
Прежде чем мы перейдем к конкретным шагам, давайте поговорим об инструментах, которые вам понадобятся, потому что если вы возьмете неподходящую вещь, ваш день только усложнится. Вам не нужны лабораторные весы за 10 тысяч долларов или модный лазерный трекер (хотя они у вас есть). Основы: цифровой штангенциркуль с точностью не менее 0,01 мм (не используйте дешевые штангенциркули из хозяйственного магазина — они лгут), набор прецизионных щупов, линейка длиной не менее длины самого длинного стержня статора, набор годных/не годных датчиков, соответствующих форме стержня вашей формы, и качественный мультиметр, если вы проверяете наличие электрических зазоров на формующих поверхностях формы. Да, и не забывайте о чистом рабочем месте — никакой стружки, остатков медной стружки и случайных инструментов, валяющихся повсюду. Даже крошечная металлическая стружка может нарушить калибровку на долю миллиметра, а этого достаточно, чтобы испортить слиток.
Теперь давайте перейдем к хорошему: пошаговому процессу калибровки. Я собираюсь сохранить это по-настоящему, а не так, как это делают производители типовых руководств, в которых пропускают ту часть, где вы делаете ошибку в первые два раза.
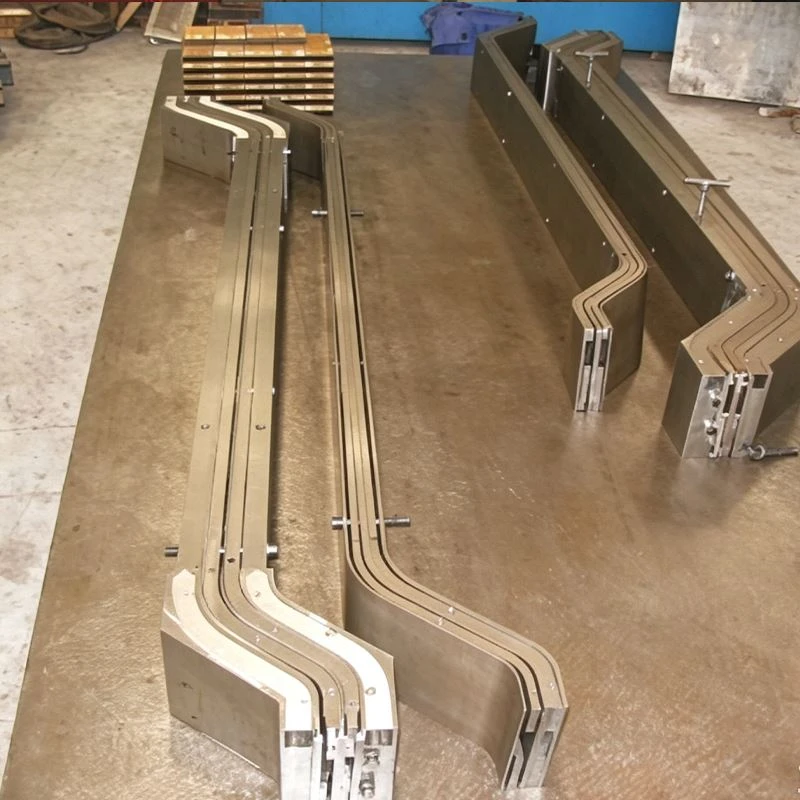

Шаг 1. Предварительная очистка формы и подготовка к проверкам
Сначала вытащите форму из пресса и разберите формовочные половины — именно здесь происходит фактическое формование. Возьмите жесткую щетку (латунную, а не стальную, чтобы не поцарапать поверхность формы) и избавьтесь от всех остатков медной стружки, пыли и остатков старого разделительного состава. Эти крошечные остатки со временем изнашиваются на форме, поэтому, если вы оставите их во время калибровки, вы проверяете грязную поверхность, а не сам инструмент. Обычно я протираю поверхности изопропиловым спиртом и безворсовой тканью, а затем даю высохнуть в течение 10 минут. Если в вашей форме есть изнашиваемые пластины (это сменные детали, которые принимают на себя основную нагрузку давления стержня), сейчас самое время проверить их на наличие вмятин или царапин. Если они немного повреждены, их первая замена сделает калибровку более точной. Если вы не уверены, нужны ли вам новые пластины, вы можете посетить нашу страницу пресс-форм для пазов статора, чтобы получить дополнительную информацию о заменяемых компонентах и характеристиках.
Шаг 2. Проверьте выравнивание основания
Первая серьезная проверка калибровки — убедиться, что две половины формы для формования стержня статора идеально выровнены. Несоосность здесь является причиной № 1 перекоса статорных стержней, и это очень распространено, если пресс-форма недавно перемещалась или пресс ударялся. Положите линейку поверх обеих половин формы, затем с помощью щупов проверьте зазор между линейкой и формующей поверхностью формы в 3 или 4 точках по длине формы. Если зазор между любыми двумя точками превышает 0,02 мм, необходимо отрегулировать выравнивание. Большинство форм имеют небольшие установочные винты по бокам или в основании, которые можно ослабить, чтобы слегка сдвинуть половину формы влево или вправо, вперед или назад. Я всегда делаю небольшие регулировки — поворачиваю винт на 1/8 оборота за раз, а не на полный оборот. После каждой регулировки затягивайте установочные винты настолько, чтобы удерживать форму на месте, затем еще раз проверьте с помощью линейки. Не затягивайте полностью все винты, пока не закончите работу с этой деталью — чрезмерная затяжка может деформировать основу формы и нарушить выравнивание. Если вы работаете с другим типом инструмента, на нашей странице пресс-форм для формования рулонов есть аналогичные советы по выравниванию для других деталей.
Шаг 3. Проверьте размеры формовочной полости.
Как только выравнивание будет успешным, пришло время проверить фактическую форму полости стержня, потому что именно она определяет, каким получится стержень. Возьмите штангенциркуль и измерьте несколько точек по длине и ширине полости: прямые участки, радиусы изгиба, области выемок, где стержень войдет в пазы статора двигателя. Запишите каждое измерение. Теперь сопоставьте их с оригинальными характеристиками вашей формы — у вас должна быть распечатка с момента покупки формы, или, если вы являетесь постоянным клиентом, обратитесь к нашей команде, и мы можем выслать вам цифровые характеристики для вашей конкретной модели. Если какое-либо измерение отличается более чем на 0,03 мм, это и есть ваш зазор. Например, если полость должна иметь ширину 12 мм на среднем изгибе, а ваши измерения составляют 12,07 мм, это слишком широко. Большинство форм имеют прокладки — тонкие, прецизионные металлические детали, которые устанавливаются между основанием формы и формовочной вставкой для регулировки размера. Добавьте прокладку, если вам нужно уменьшить полость, или удалите прокладку, если она слишком велика. Опять же небольшие корректировки и всегда повторный замер после каждого изменения. Индикаторы «годен/не годен» и здесь пригодятся — вставьте датчик в полость; если что-то не так, как должно, знайте, вам нужна настройка. Если вы работаете над пресс-инструментом, который обрабатывает рулоны перед формованием, на нашей странице пресс-форм для рулонных прессов есть рекомендации по корректировке этих этапов подготовки, чтобы окончательная калибровка формы была еще более точной.
Шаг 4. Проверьте радиус изгиба и параллельность
Радиус изгиба — это та часть, которая больше всего сбивает людей с толку. Если ваш изгиб хотя бы на 0,5 мм меньше или больше, чем должен быть, стержень не войдет в паз статора или вызовет трение при работе двигателя. Чтобы проверить это, вы можете либо использовать специальный измеритель радиуса (это изогнутые, похожие на крошечные транспортиры), либо, если у вас есть образец стержня статора правильной формы, когда форма была новой, установите старый стержень рядом с полостью текущей формы и сравните. Я предпочитаю метод с использованием полосок образцов, потому что он позволяет быстро проводить проверки на полу — просто положите их рядом и посмотрите, совпадают ли они на каждой кривой. Для обеспечения параллельности проведите измерения штангенциркулем на двух концах прямых участков полости. Оба измерения должны совпадать с точностью до 0,02 мм. Если это не так, это означает, что одна сторона формы находится выше другой, что приведет к перекручиванию стержня при его формировании. Большинство форм имеют винты для регулировки высоты в нижней части каждой половины — отрегулируйте их так же, как вы это делали для выравнивания, проверяя после каждого незначительного изменения.
Шаг 5. Запустите тестовую полосу и проверьте калибровку.
Вот та часть, которой нет в общих руководствах: вы можете измерить все цифры, но единственный реальный тест — это сделать настоящий статорный стержень и проверить его. Не используйте для этого качественную медь — возьмите катушку лома той же проволоки или прутка, который вы используете регулярно. Пропустите его через форму, придайте ему форму, затем возьмите штангенциркуль и измерьте каждую критическую точку на испытательном стержне. Проверьте длину, ширину, углы изгиба, глубину надреза и то, насколько прямой стержень по всей длине. Если тестовая полоска идеальна, все готово. Если он выключен, вернитесь и проверьте свои настройки — чаще всего это небольшая настройка выравнивания, которую вы пропустили, а не большая проблема. На всякий случай я всегда проверяю две тестовые планки, просто чтобы учесть любые случайные изменения давления.
Теперь несколько профессиональных советов, которые я получил за эти годы, которые могут сэкономить вам часы головной боли: Во-первых, маркируйте свои калибровочные измерения. Запишите дату, количество циклов и внесенные вами изменения на наклейке на форме или в журнале обслуживания. Таким образом, если через несколько недель у вас начнутся проблемы, вы сможете вернуться и посмотреть, когда что-то началось, вместо того, чтобы гадать. Во-вторых, заменяйте изнашиваемые детали заранее, а не в ответ. Если на вашей пресс-форме есть изнашиваемая пластина, на которой начинают появляться царапины, не ждите завершения калибровки, чтобы заменить ее — замените ее во время запланированного простоя, когда вы все равно уже проводите калибровку. В-третьих, если вы перемещаете форму на другой пресс или в новое место, всегда калибруйте ее после установки. Даже короткое движение может нарушить выравнивание, особенно для более крупных форм. И если вы покупаете новую форму, знайте, что хорошо изготовленная форма для формования статорного стержня выдержит калибровку дольше, чем более дешевая, поэтому стоит инвестировать в качество, а не искать самую низкую цену.
Подождите, я должен также упомянуть распространенные ошибки, которые люди допускают, чтобы испортить калибровку: использование изношенных инструментов для измерения (штангенциркуль с застрявшим циферблатом даст вам неправильные цифры), спешка на этапе выравнивания (слишком быстрое затягивание винтов) и не тщательная очистка формы перед проверками. Я видел, как команда потратила 2 часа на калибровку формы, но позже поняла, что в области изгиба застряла медная стружка, мешающая измерениям - полная трата времени. Не будьте той командой.
В конце концов, калибровка пресс-формы для формования стержней статора — это не просто задача технического обслуживания. Это способ обеспечить бесперебойную работу вашего производства, сократить количество брака и производить детали, которые работают по назначению. Если вы ищете новую форму или вам нужна помощь в устранении неполадок в существующей, которая не калибруется правильно, я и моя команда всегда готовы вам помочь. Мы работаем с производителями двигателей всех размеров, от небольших стартапов до глобальных OEM-производителей, и можем предоставить вам пресс-формы, рекомендации и поддержку, необходимые для поддержания высокого качества.
Ссылки:
- Миллер, Дж. (2021). Точная калибровка инструментов для формования рулонов. Журнал машиностроения, 45 (3), 112–118.
- Смит, Л. (2022). Распространенные ошибки при производстве статорных стержней. Журнал технического обслуживания автомобильной промышленности, 18 (2), 45-52.
- Глобальная инструментальная ассоциация. (2023). Передовой опыт обслуживания и калибровки пресс-форм. Технический отчет GTA-23-07.



