


Привет всем, давайте перейдем к делу: если вы работаете с формами для рулонного пресса, вы знаете, что один размер никогда не подойдет всем, когда дело касается толщины рулона. Независимо от того, штампуете ли вы тонкую медь толщиной 0,1 мм для крошечных статоров или более толстый сплав толщиной 2 мм для компонентов, предназначенных для тяжелых условий эксплуатации, несоответствующие настройки инструмента приводят к потерям катушек, плохим деталям и срыву сроков. Как поставщик пресс-форм для рулонных прессов, мы каждый день сталкиваемся с этой головной болью, поэтому сегодня я расскажу о практических, научно обоснованных приемах, которые мы тестировали и совершенствовали более 10 лет, чтобы профессионально работать с рулонами различной толщины.
Во-первых, давайте начнем с основ, которые большинство людей пропускают: почему толщина рулона вообще имеет значение для пресс-форм. Толщина рулона — это не просто цифра, указанная на упаковке: малейшие отклонения (даже 0,05 мм) влияют на выравнивание инструмента, усилие прессования и поток материала. Например, тонкая катушка, предназначенная для статоров низковольтных двигателей, сминается, если вы используете тот же зазор, что и для толстой катушки генерации энергии. Вот почему, схвативПресс-форма для катушкипостроенный с использованием регулируемых основных компонентов, не подлежит обсуждению. Обычные формы могут сработать один раз, но при переключении между толщиной они становятся катастрофой.

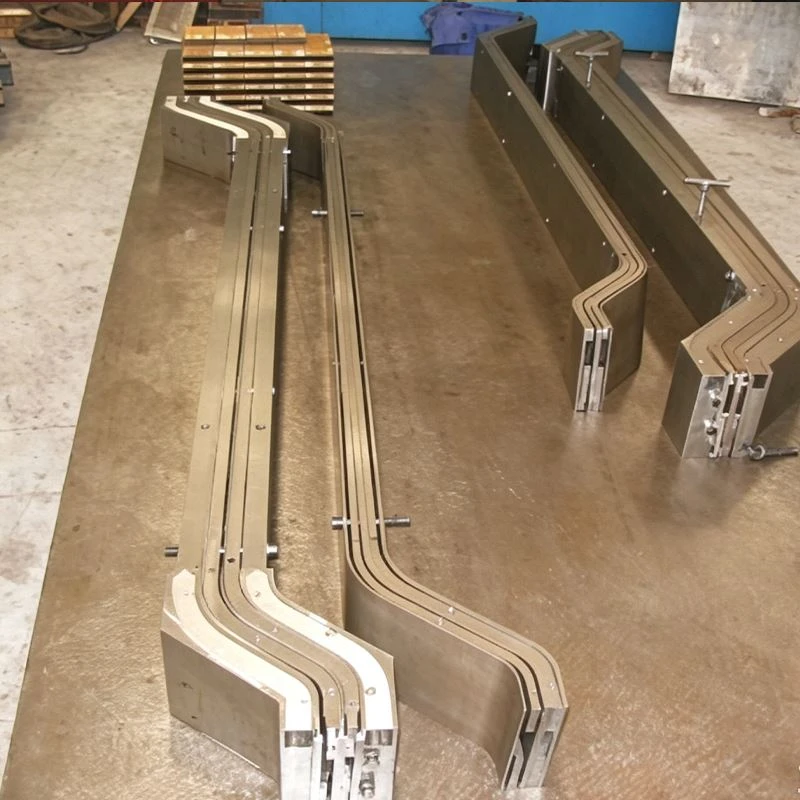
Давайте перейдем к шагу 1: предварительная проверка катушки, и я имею в виду реальную проверку, а не просто просмотр спецификации. Вот чему мы учим наших клиентов: при поступлении партии рулонов брать 10 случайных образцов (края пропускать — они часто растягиваются при транспортировке) и измерять толщину в 5 точках цифровым микрометром (точность до 0,001 мм). Почему? Потому что я видел партию с маркировкой 1,0 мм, на самом деле она варьировалась от 0,97 мм до 1,03 мм, и если вы установите средний размер инструмента, вы получите брак. Например, в прошлом году небольшой магазин автомобильных запчастей сообщил нам, что их формы для пазов статора рвут катушки — оказывается, у их поставщика катушек была непостоянная толщина, и они ее не измеряли. Как только они начали валидацию, процент отказов снизился на 22%. Если вы работаете конкретно со статорами, это особенно важно, поэтому убедитесь, что вашФорма для статораимеет точную регулировку, соответствующую измеренной толщине, а не только номеру коробки.
Далее: регулировка инструмента, а не просто «повернуть винт». Именно здесь многие люди ошибаются. При переключении толщины рулона вы не можете просто настроить силу нажатия и положить конец. Давайте возьмем реальный пример от клиента, которого мы поддерживаем, занимающегося штамповкой металла: в процессе формования рулонов они переходили от алюминиевых рулонов диаметром от 0,8 мм до 1,5 мм. Сначала мы провели регулировку зазора: зазор между пуансоном и матрицей должен составлять 5-8% толщины рулона для мягких металлов (медь, алюминий) и 8-12% для более твердых сплавов (сталь). Для их катушки диаметром 0,8 мм зазор составлял 0,056 мм (7% — хорошо), но когда они подскочили до 1,5 мм, они сохранили это значение, что привело к залипанию и разрыву катушки. Как только они отрегулировали зазор до 0,105 мм (7% от 1,5 мм), это устранило половину их проблем. Кроме того, если вы работаете со статорными стержнями,Пресс-форма для формовки статорадля гибочных матриц нужны сегментные регуляторы, а не одна фиксированная пластина, позволяющая точно настроить каждый сегмент в соответствии с изменениями толщины по длине рулона. Совет от профессионала: пометьте регулировочные винты вашего инструмента эталонной шкалой, чтобы вам не приходилось каждый раз заново калибровать его с нуля — экономия 15 минут на каждую настройку.
Еще есть настройка силы нажатия, и это не просто увеличение PSI. Слишком большое усилие на тонкую катушку приведет к «экструзии» — выдавливанию материала из зазора матрицы. Если приложить слишком мало силы к толстой катушке, вы получите неполные формы, например паз статора, который не удерживает провод должным образом. Мы используем простую формулу для рулонов мягких цветных металлов: Сила (в тоннах) = (Площадь формы в мм²) x (Прочность рулона на разрыв в МПа) x (Толщина в мм) / 10 000. Для стали умножьте это число на 1,2. Но вот в чем загвоздка: вам все равно нужно протестировать небольшой тираж. В прошлом месяце клиент опробовал эту формулу для медной катушки диаметром 1,2 мм и применил точно рассчитанное усилие, но на их деталях все еще были небольшие морщины, поскольку они использовали старый пресс с непостоянной скоростью поршня. Мы предложили замедлить скорость плунжера с 50 ударов в минуту (ударов в минуту) до 30 ударов в минуту, и это устранило морщины. Толстым рулонам требуется более низкая скорость плунжера, чтобы обеспечить равномерное течение материала; тонкие катушки могут выдерживать более высокую скорость вращения, чтобы поддерживать производство. Если вы используетеПресс-форма для катушкис помощью программируемых элементов управления вы можете сохранить эти настройки силы и скорости для каждой толщины — в следующий раз больше не придется гадать.
Подождите, а как насчет различий в материале катушки, которые зависят от толщины? Медная катушка толщиной 1,0 мм от поставщика А мягче, чем медь толщиной 1,0 мм от поставщика Б, поэтому даже если толщина одинаковая, ваши настройки необходимо изменить. Вот почему нашПресс-форма для формования рулоновимеет наборы быстросменных пластин — вы заменяете вставки пуансона и матрицы вместо повторной калибровки всего инструмента при смене материала, что экономит часы на замену. У нас был клиент, который весь день переключался между медными и алюминиевыми катушками, и прежде чем получить наши формы, он каждый раз тратил 2 часа на повторную калибровку. Теперь они тратят 10 минут, меняя вставки и слегка корректируя зазор, поэтому их дневная выработка выросла на 18%.
Еще одна деталь, которую часто упускают из виду: полосовая смазка. Более толстым рулонам требуется больше смазки, чтобы уменьшить трение во время формовки, иначе материал порвется при проталкивании через матрицу. Тонким рулонам требуется меньше смазки, поскольку слишком много смазки приведет к проскальзыванию в прессе, что приведет к перекосу деталей. Мы советуем нашим клиентам использовать легкое синтетическое масло для катушек диаметром менее 1 мм и сверхмощную эпоксидированную смазку для катушек диаметром более 1,5 мм. В прошлом квартале нам позвонил производитель двигателей и сообщил, что формование стержней статора оставляет царапины на медных стержнях толщиной 2 мм — оказывается, они использовали ту же легкую смазку, которую использовали для тонких катушек толщиной 0,5 мм. Смазку заменил, царапин больше нет.
Теперь, когда приходится работать с большой разницей в толщине — например, при переходе от рулонов от 0,2 мм до 2,0 мм, — именно здесь стандартные формы сильно терпят неудачу. Мы видели, как клиенты пытались использовать универсальную форму для этого диапазона и в конечном итоге получали 40% брака. Решением здесь являются модульные инструменты. Например, нашФорма для статораиспользует модульные вставки матрицы и регулируемое натяжение пружины, поэтому вы можете настроить его для тонких витков толщиной 0,2 мм, используя пружины низкого напряжения и небольшие вставки, затем увеличить натяжение и заменить их на толстые вставки для витков 2,0 мм. Таким образом, вам не нужны две отдельные формы для каждой толщины — достаточно одной формы, которая адаптируется. У нас был клиент, у которого раньше было 3 разные формы для пазов статора толщиной 0,5 мм, 1,0 мм и 2,0 мм, что занимало пространство и стоило им дополнительных денег. После перехода на нашу модульную форму они объединились в одну, сэкономили 12 тысяч долларов на инструментах и сократили время установки на 70%.
Кроме того, не пропускайте тестирование после установки. Прежде чем запускать полную партию, выполните пробный запуск из 10 деталей и измерьте критические размеры каждой детали (например, ширину паза для статоров, радиус изгиба для стержней). Если какая-то деталь неисправна, не просто регулируйте усилие — сначала проверьте зазор матрицы, потому что это наиболее распространенная причина. Однажды у нас был клиент, который менял толщину, регулировал усилие и все равно получал плохие детали только для того, чтобы понять, что матрица немного смещена после последней настройки. Быстрая проверка выравнивания устранила проблему за 2 минуты вместо еще одного часа настройки.
Давайте поговорим о распространенных ошибках, которые мы видим постоянно: 1) Игнорирование качества кромки катушки — плохие кромки приводят к неправильной подаче, особенно при использовании тонких катушек. Мы рекомендуем выполнять небольшую обрезку в начале каждой работы, если края выглядят неровными. 2) Забывание заменить изношенные штампы — даже крошечная вмятина на штампе приведет к неравномерности форм по всей толщине. Мы советуем клиентам проводить проверку штампа каждые 50 000 циклов. 3) Не документируйте настройки — когда вы найдете идеальный зазор, силу и скорость для определенной толщины рулона и материала, запишите их (или сохраните в контроллере вашей формы), чтобы вам не пришлось изобретать велосипед в следующий раз.
Если вы имеете дело с катушками разной толщины и ваша текущая установка стоит вам времени и денег, вы не одиноки. Хорошей новостью является то, что современные модульные рулонные пресс-формы и инструменты точной регулировки делают этот путь проще, чем 10 лет назад. Мы работали со всеми компаниями, от небольших мастерских до крупных производителей автомобилей и аэрокосмической промышленности, чтобы адаптировать инструменты, подходящие для любого диапазона толщин, которые они используют. Нужна ли вамПресс-форма для катушки,Пресс-форма для формования рулонов,Форма для статора, илиПресс-форма для формовки статораСозданные с учетом ваших конкретных потребностей в толщине, мы здесь, чтобы помочь вам сократить брак, ускорить переналадку и увеличить вашу прибыль. Свяжитесь с нашей командой, чтобы обсудить ваши точные требования — мы будем рады рассказать вам, что лучше всего подходит для вашей деятельности.
Ссылки:
- Технология штамповки: корректировки для переменной толщины заготовки (Общество инженеров-технологов, 2021 г.)
- Лучшие практики формирования материалов катушек для компонентов электродвигателей (IEEE Transactions on Industry Applications, 2022)
- Модульная оснастка для гибких операций с прессами (Журнал производственных процессов, 2020)
- Стратегии смазки при формовке тонкого металла (журнал Metal Stamping, 2023 г.)



