


Если вы работаете в производстве электродвигателей, генераторов или любого оборудования, в котором используются надежные электромагнитные компоненты, вы знаете, что форма стержня статора может повлиять на производительность или ухудшить ее. Вот почему обучение вашего персонала правильному использованию формы для формования стержней статора — одного из наиболее важных инструментов при изготовлении катушек — не подлежит обсуждению. Как давний поставщик прецизионной оснастки для рулонов, я своими глазами видел, как даже небольшие ошибки в работе пресс-формы могут привести к дефектам, отходам материала и задержкам производства. За последнее десятилетие я обучил десятки команд в секторах автомобилестроения, возобновляемых источников энергии и промышленного оборудования, и сегодня я подробно разбираю пошаговый процесс, который мы используем, чтобы гарантировать, что операторы будут уверены, последовательны и безопасны при работе с этими инструментами.
Прежде чем мы углубимся в практическое обучение, важно заложить основу: понять, почему ваша форма для формования стержней статора спроектирована такой, какая она есть, и как она вписывается в более крупный рабочий процесс производства катушек. Стержень статора — это медный или алюминиевый проводник, который находится в пазах статора, проводит ток и генерирует вращающееся магнитное поле. Задача пресс-формы состоит в том, чтобы согнуть, придать форму и размер стержня до точных размеров, чтобы он идеально вошел в пазы статора без зазоров, перекрытий или чрезмерного натяжения. Если вы пропустите предоперационное обучение, операторы могут перегнуть стержень, что приведет к повреждению изоляции, или изменить его форму, что приведет к проблемам с посадкой, которые потребуют доработки. Я всегда начинаю обучение с 30-минутной лекции по основам проектирования пресс-форм, связывая ее с характеристиками конечного продукта. Например, если вы производите крупные промышленные генераторы, отклонение конечного угла стержня на 0,5 мм может привести к увеличению потерь энергии на 10 %, поэтому точность — это не просто модное словечко для контроля качества, это основа вашего бизнеса.
Далее переходим к предоперационной подготовке, именно здесь начинается 70% проблем, связанных с плесенью. Многие команды торопятся с этим шагом, но именно здесь мы предотвращаем повреждение как формы, так и стержня статора. Во-первых, я учу операторов выполнять визуальную и размерную проверку формы для формования стержней статора каждый раз перед использованием. Это означает проверку верхней и нижней половин формы на наличие признаков износа: сколов по краям, царапин или остатков от предыдущих запусков, которые могут перейти на стержень. Если вы используете форму для медных шин, даже крошечная царапина может порвать изоляцию, тогда как алюминий мягче и может деформироваться вокруг дефектов. Я также рекомендую провести быстрый тест с использованием лома того же материала, с которым вы работаете, — это позволит вам убедиться в выравнивании формы, прежде чем прикасаться к производственным деталям. Также важно подключить форму к правильному оборудованию: некоторые инструменты без проблем работают с пресс-формой для окончательного сжатия, в то время как для других требуется специальный формовочный пресс. Я всегда напоминаю стажерам, чтобы они проверяли настройки давления машины на соответствие характеристикам формы; слишком большое давление может привести к разрушению стального сердечника формы, а слишком малое давление приведет к расшатыванию стержня. Одна из ошибок, которую я видел, заключалась в том, что операторы смешивали формы для стержней разных размеров. Маркировка каждой формы номером детали и размерами стержней — это простое решение, которое сокращает количество ошибок на 80%.
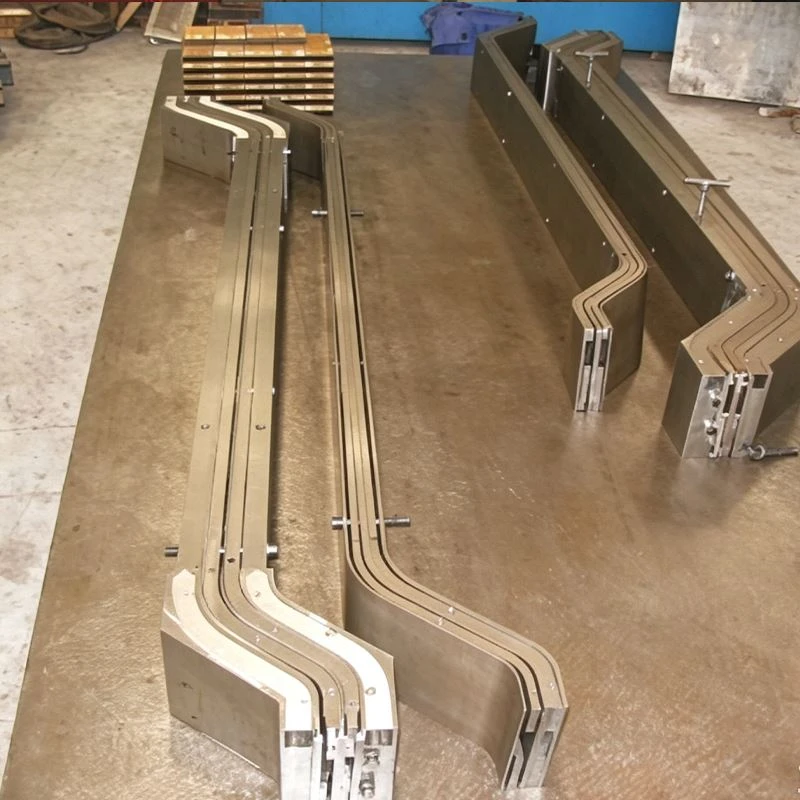

После завершения предварительной проверки мы переходим к загрузке стержня статора в форму. Этот шаг кажется простым, но правильное обращение является ключом к сохранению целостности изоляции. Я обучаю операторов держать шину за непроводящие концы, избегая контакта с голыми медными или алюминиевыми секциями, чтобы предотвратить попадание на поверхность масла, грязи или кожного жира. Загрязнение со временем может привести к разрушению изоляции, что приведет к выходу двигателя из строя в дальнейшем. При размещении стержня он должен располагаться заподлицо с направляющими штифтами формы — эти небольшие детали предназначены для того, чтобы удерживать стержень по центру во время формования, и их пропуск может привести к неравномерным изгибам. У меня были ученики, которые загружали в спешке и пропускали выравнивание штифтов, в результате чего стержень смещался на 2 мм от центра, что требовало 2 часов доработки. Чтобы избежать этого, я использую практическое упражнение, во время которого обучающиеся тренируются загружать бруски металлолома до тех пор, пока не смогут делать это последовательно, без смещения. Если ваша команда работает с стержнями разных размеров, я рекомендую маркировать установочные штифты цветом, чтобы они соответствовали каждой форме — это небольшой организационный прием, который сокращает время настройки и количество ошибок.
Теперь мы переходим к практическому процессу формовки, именно здесь большинству операторов требуется наибольшая практика. Сначала вам необходимо подтвердить настройки машины: скорость, давление и время выдержки. Эти настройки обычно указаны в техническом паспорте пресс-формы, но я всегда прошу стажеров сверить их с требованиями текущей работы. Например, толстым медным стержням для больших генераторов требуется более длительное время выдержки (15–20 секунд) для установления формы, тогда как более тонким алюминиевым стержням для небольших двигателей требуется всего 5–10 секунд. Спешка на этапе формования (слишком быстрое нажатие или слишком быстрое ослабление давления) может привести к тому, что стержень отскочит назад, что приведет к отклонению формы. Здесь я использую упражнение с секундомером, в ходе которого обучающиеся засекают, сколько времени потребуется на формирование стержня, и измеряют его штангенциркулем после формирования, регулируя время выдержки до тех пор, пока размеры не окажутся в пределах допуска. Также важно следить за формой во время формования: если вы заметили необычные шумы (скрежет, визг) или стержень начал неравномерно деформироваться, немедленно остановитесь. Это признаки того, что форма неправильно выровнена, стержень загружен неправильно или давление слишком высокое. Однажды мой стажер проигнорировал скрежет и продолжил формование, в результате чего в форме появился скол, который испортил 12 производственных слитков — эта история знакома каждому, поэтому они учатся серьезно относиться к аномалиям.
После формовки следующим этапом является разгрузка и проверка качества. Большинство команд пропускают здесь полную проверку, но это последняя линия защиты перед тем, как дефектные детали перейдут на следующий этап. Сначала медленно отпускайте пресс: если выдернуть стержень, он может погнуться или поцарапать форму. После разгрузки осмотрите стержень на предмет каких-либо признаков повреждений: разрывов изоляции, царапин на поверхности или неровных изгибов. Затем с помощью шаблона или цифрового штангенциркуля проверьте основные размеры: углы изгиба, длину концов и общую форму. Для стержня статора критическими размерами обычно являются касательная длина (где стержень входит в паз статора) и длина вывода (где он соединяется с другими стержнями). Я обучаю стажеров сравнивать каждый стержень с эталонным образцом — наличие предварительно утвержденного эталонного стержня для каждой формы делает эту проверку быстрой и последовательной. Если брусок не соответствует техническим характеристикам, мы анализируем, почему: не слишком ли мало было время выдержки? Форма была выровнена неправильно? Это формирует мышление, ориентированное на решение проблем, поэтому операторы не просто исправляют текущую часть — они устраняют основную причину для будущих запусков.
После освоения основ повышение квалификации будет сосредоточено на устранении неполадок и техническом обслуживании, что продлит срок службы вашей формы для формования стержней статора и сократит время простоя. Распространенные проблемы, такие как пружинение (когда стержень прогибается назад после формовки), можно устранить, отрегулировав угол предварительного изгиба формы - чему обучающиеся могут научиться, проверяя стержни из лома. Еще одна распространенная проблема — износ пресс-формы, который возникает в результате многократного использования. Я учу операторов немедленно сообщать об износе, а не пытаться компенсировать его путем регулировки давления, что приводит только к большему количеству дефектов. Регулярное техническое обслуживание, такое как очистка формы неабразивной тканью после каждого использования и нанесение тонкого слоя пищевой смазки каждые 50 запусков, сохраняет форму как новую. Я также рекомендую командам отслеживать использование и износ пресс-форм в журнале — это поможет вам запланировать техническое обслуживание до того, как пресс-форма выйдет из строя во время производства. Многие операторы не осознают, что хорошо обслуживаемая форма может прослужить 5–10 лет, а та, с которой неправильно обращаются, может нуждаться в замене через 1–2 года, поэтому техническое обслуживание — это шаг экономии, а не дополнительная задача.
Также важно адаптировать обучение к уровню опыта вашей команды. Новым операторам необходимо больше практической практики с ломовыми стержнями, в то время как опытным операторам может потребоваться обучение работе с новыми моделями пресс-форм или обновленными настройками. Я всегда начинаю с 1-часового теоретического занятия, 2-часовой практики с отходами, а затем 1 часа контролируемого производства с инструктором, который отвечает на вопросы. Для команд с высокой текучестью кадров мы предлагаем модуль цифрового обучения, который операторы могут пройти самостоятельно перед практическим обучением — это сокращает время адаптации на 30%. Кроме того, ключевое значение имеет перекрестное обучение: обучение нескольких операторов работе с каждой формой означает отсутствие простоев, если один человек заболеет.
В конце концов, цель обучения — не просто научить пользоваться формой для формования статорных стержней, а создать команду, которая возьмет на себя ответственность за качество. Когда операторы понимают, как их работа влияет на конечный продукт, они с большей вероятностью будут следовать процедурам, заранее сообщать о проблемах и предлагать улучшения. Если вы хотите обновить оснастку для катушек или вам нужны дополнительные ресурсы для сопутствующих продуктов, изучите наш ассортимент прецизионных решений, в том числе пресс-форму для пресса катушек, форму для пазов статора и форму для формования катушек, которые созданы для бесперебойной работы с вашими процессами формования. Если вы готовы обсудить потребности в обучении или характеристики продукта, не стесняйтесь обращаться к нам. Инвестиции в надлежащее обучение и качественные инструменты — лучший способ сократить отходы, повысить эффективность и предоставить вашим клиентам надежные компоненты.
Ссылки:
- Справочник по производству электродвигателей: Проектирование и производство компонентов статора, 2021, Industrial Press.
- Руководство по инструментам прецизионной штамповки для вращающегося электрооборудования, 2022 г., Международное общество автоматизации.
- Лучшие практики штамповки и формовки металлов для электрических компонентов, 2020, Общество инженеров-технологов.
- Протоколы технического обслуживания прецизионных катушек, 2023, Журнал производственных процессов.



